无心磨床磨削的特点以及安全操作规程,快来收藏下。
无心磨床磨削的特点以及安全操作规程
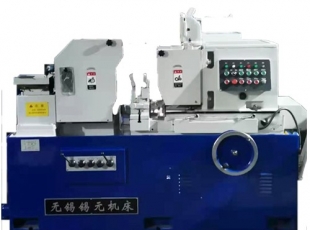
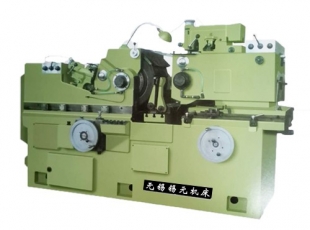
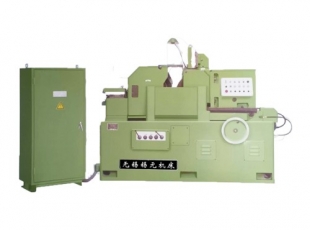
无心外圆磨削时在无心磨床上进行的,工件放在导轮和砂轮之间,其中一个砂轮起磨削作用,另一个砂轮起传动作用,称为导轮。工件下部由托板支撑着。导轮由橡胶结合剂制成,其轴线在垂直方向上与磨削轮成θ角,带动工件旋转运动和进给运动。
采用无心磨削时,磨削轮以大于导轮75倍左右的圆周速度旋转。由于工件与导轮间的摩擦力大于工件与磨削轮间的摩擦力,所以工件被导轮带动并磨削后工件的公差等级IT6~IT7级,表面粗糙度值达Ra0.8~0.01um。
1、用手送磨削工件时,手离砂轮应在50毫米以上,不要握得太紧。
2、用推料棒送料时,要拿牢推料棒,禁止用金属棒。
3、调正磨削量时,试磨工件不能少于3个。
4、修正砂轮时,要慢慢进刀,并给充分的冷却液,以防损坏金刚钻。
5、工件在砂轮中间歪斜时,要紧急停车。
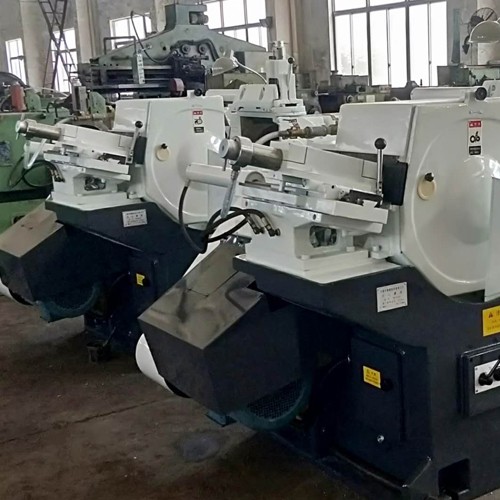
6、磨棒料时,要求托料架与砂轮、导轮之间的中心成一直线。严禁磨弯料。
7、工件没从砂轮磨出时,不准取出。手接工件时,要迅速把工件握住,停止其转动。
8、料架上的工件要放好,以防滚落伤人。
9、安装螺旋轮时,要戴手套;拿螺旋轮的端面内孔,不准拿螺轮的外面。
10、无心磨刀板的刃部要磨钝,以防割破手。
11、不得将超过规格的大料加入。发现大料时要立即取出,防止发生事故。
12、更换砂轮应遵守磨工一般安全规程。
keyword:无心磨床
文章来源:http://www.wxxyjc.com/
上一页:保持无心磨床稳定性的三个方法!!
下一页:无心磨床一些简单的问题解决?
无心磨床:精密制造中的高效磨削装备
无心磨床:精密制造中的高效磨削装备无心磨床是机械加工领域常用的外圆磨削设备,核心特点是无需借助中心孔或专用夹具定位工件,依靠砂轮、导轮与托板三者协同完成圆柱、圆锥类工件的外圆精密加工,凭借高效、稳定、...
发表时间:2026-09-02
无心磨床应用案例
无心磨床应用案例无心磨床依靠磨削砂轮、导轮、工件托板三点支撑完成外圆精密磨削,无需以工件中心孔定位,在批量精密加工场景中表现稳定,广泛应用于汽车、轴承、医疗器械、航空航天、细长轴与微型轴等零部件制造领...
发表时间:2026-08-28无心磨床:精密外圆磨削的高效解决方案
无心磨床:精密外圆磨削的高效解决方案无心磨床是无需以工件中心孔定位、依靠**磨削砂轮、导轮、工件托板**三点协同完成外圆精密磨削的专业机床,凭借高效、稳定、适配批量生产的特性,成为现代精密制造的核心装备之...
发表时间:2026-08-27
锡元——无心磨床的日常保养
为了避免重金买回去的无心磨床机器在日后日常使用中产生重大损坏,无锡一机磨床制造有限公司经多年研究总结出一套完整的日常维护方法,下面一机小编给您介绍下无心磨床的日常保养呗。1、主轴油压力限定在8-10KG/CM之...
发表时间:2026-09-14
锡元日常——外圆磨床的日常维护方法
外圆磨床在日常使用中总有损坏,机器的使用寿命不可避免的产生减少。但我们可以在日常生活中注重外圆磨的日常维护,减少损失,延长寿命,为自己挽回损失。无锡锡元精密机床有限公司经多年研究总结出一套完整的日常维...
发表时间:2026-09-11
无心磨床的应用原理是什么?
无心磨床能自动修整和自动补偿。导轮进给导轨为双V型滚针导轮,采用伺服电机进给,能与砂轮修整相互补偿。机床配有自动上下料机构,能进行自动循环磨削,相比传统磨床,大大的提高了工作效率。小编分享一下无心磨床...
发表时间:2026-09-09如何提高无心磨床的稳定性?
无心磨床是一种高精度、率、高稳定性的机床。但是由于价格高,很少有人问津。一台新无心磨床13万多,一台旧的只要5到6万左右。如果你够聪明的话,我教你把一台旧的无心磨床做成新的一样的精度和稳定性。1.在所有部件...
发表时间:2026-09-07
【锡元精密】无心磨床的保养方式
1.无心磨床外观维护:无心磨床外观、电机和冷却设备表面必须保持清洁,耗材粉末应定期清洗和抛光。2、检查并拧紧手柄、进给手轮、螺钉、螺母等零件。保持机床完好。3.无心磨床的面检查:检查无心磨床的螺丝、皮带和零...
发表时间:2026-09-04
浅析无心磨床常见的两个故障:
浅析无心磨床常见的两个故障:与普通磨床相比,无心磨床是一种无需定位工件轴线即可磨削的磨床。另外,它也是网站产品之一,所以更有必要了解它。现在,让我们分析和解释一些具体的错误,这样每个人都可以清楚地理解...
发表时间:2026-09-02
无心磨床与磨床区别及其问题!!
无心磨床与磨床区别及其问题!!至于无心磨床,从以前的文章来看,他们的理解仍然达不到目标要求,还有很长的路要走。因此,这项工作必须继续,不能停止。那么,只有一点时间了,所以抓住这个机会好好利用它,这样我...
发表时间:2026-08-31
保持无心磨床稳定性的三个方法!!
保持无心磨床稳定性的三个方法!!无心磨床工件不用定心和支承,而是放在砂轮和导轮之间,由托板和导轮支承。砂轮一般装在主轴端部,宽度大于250毫米的砂轮则装在主轴中部,砂轮宽度可达900毫米。砂轮高速旋转进行磨削,...
发表时间:2026-08-28
无心磨床的特征与磨削角度说明!!
无心磨床的特征与磨削角度说明!!无心磨床结构特征:a、机床工作台纵向移动,砂轮架快速进退均由液压控制,工件转动用直流电机驱动,在转速范围可作无级调速。b、砂轮架主轴轴承润滑油泵、冷却泵、砂轮架等均分别以...
发表时间:2026-08-26