国产高精密无心磨床技术升级,攻克细长轴热变形难题
国产高精密无心磨床技术升级,攻克细长轴热变形难题
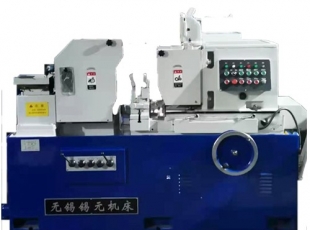
近年精密零部件行业快速发展,微小细长轴、薄壁销件的批量磨削,一直是加工行业难点。工件在长时间磨削中温升带来热变形,容易造成尺寸漂移,影响成品一致性。新一代高精密无心磨床通过结构优化,改善主轴温升控制,有效缓解长时间连续作业带来的热变形问题,实现高精度稳定量产。
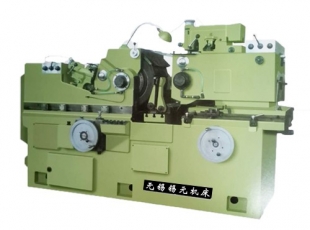
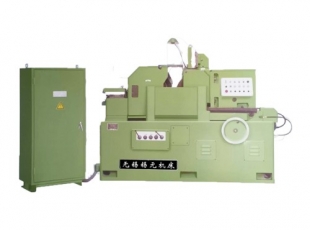
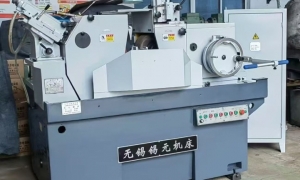
这款数控无心磨床采用高刚性铸件床身,减少设备振动;砂轮主轴优化冷却结构,长时间运行温升可控;伺服进给系统支持砂轮磨损自动补偿,持续保证工件外径精度。设备支持贯通磨削与切入磨削两种模式,既能加工长棒料,也可加工台阶轴、短圆柱工件。
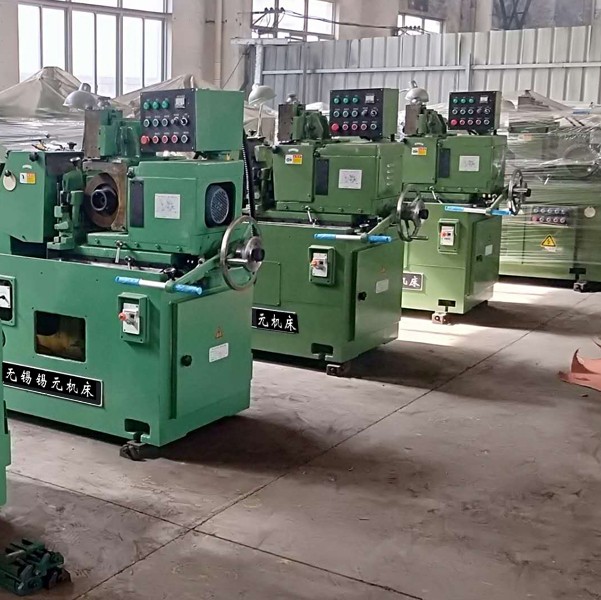
在某电子轴类零件加工现场,该设备连续作业下工件圆度稳定,表面粗糙度达标,产品不良率明显下降。设备可配套自动送料机、分选机构,组成自动化磨削单元,减少人工干预,适合新能源、光电、轴承行业大批量订单生产。
国产磨削装备持续迭代,高精密无心磨床逐步实现国产替代,帮助中小型精密加工厂在控制投入成本的前提下,提升加工上限,满足高端客户的精密零件加工需求。
keyword:无心磨床
文章来源:http://www.wxxyjc.com/hangye-show-30.html
上一页:没有了…
下一页:无心磨床应用案例
无心磨床应用案例
无心磨床应用案例无心磨床依靠磨削砂轮、导轮、工件托板三点支撑完成外圆精密磨削,无需以工件中心孔定位,在批量精密加工场景中表现稳定,广泛应用于汽车、轴承、医疗器械、航空航天、细长轴与微型轴等零部件制造领...
发表时间:2026-10-30无心磨床:精密外圆磨削的高效解决方案
无心磨床:精密外圆磨削的高效解决方案无心磨床是无需以工件中心孔定位、依靠**磨削砂轮、导轮、工件托板**三点协同完成外圆精密磨削的专业机床,凭借高效、稳定、适配批量生产的特性,成为现代精密制造的核心装备之...
发表时间:2026-10-28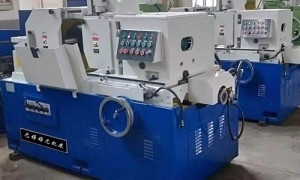
简单粗暴的无心磨床入门学
无锡锡元精密机床有限公司经多年实践,不断科研,得出的简单粗暴的无心磨床入门学,新手也能快速上手的哦。1、首先根据工件的直径,调整好刀片到砂轮的距离,把工件放在导轮和砂轮中间,然后慢慢进导轮使导轮稍微夹...
发表时间:2026-09-18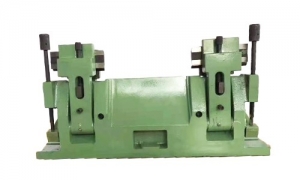
锡元精密——无心磨床的磨削方法
无心磨床工件采用无心夹持,一般支承在导轮和托架之间,由导轮驱动工件旋转,进行磨削的磨床。无心磨床相较于其他磨床生产率较高,多用于大量生产,易于实现自动化。无锡锡元精密机床有限公司,多年不懈研究,以期让...
发表时间:2026-09-16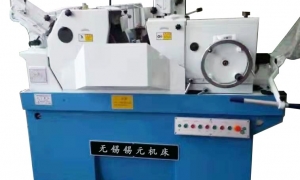
锡元——无心磨床的日常保养
为了避免重金买回去的无心磨床机器在日后日常使用中产生重大损坏,无锡一机磨床制造有限公司经多年研究总结出一套完整的日常维护方法,下面一机小编给您介绍下无心磨床的日常保养呗。1、主轴油压力限定在8-10KG/CM之...
发表时间:2026-09-14
锡元日常——外圆磨床的日常维护方法
外圆磨床在日常使用中总有损坏,机器的使用寿命不可避免的产生减少。但我们可以在日常生活中注重外圆磨的日常维护,减少损失,延长寿命,为自己挽回损失。无锡锡元精密机床有限公司经多年研究总结出一套完整的日常维...
发表时间:2026-09-11
无心磨床的应用原理是什么?
无心磨床能自动修整和自动补偿。导轮进给导轨为双V型滚针导轮,采用伺服电机进给,能与砂轮修整相互补偿。机床配有自动上下料机构,能进行自动循环磨削,相比传统磨床,大大的提高了工作效率。小编分享一下无心磨床...
发表时间:2026-09-09如何提高无心磨床的稳定性?
无心磨床是一种高精度、率、高稳定性的机床。但是由于价格高,很少有人问津。一台新无心磨床13万多,一台旧的只要5到6万左右。如果你够聪明的话,我教你把一台旧的无心磨床做成新的一样的精度和稳定性。1.在所有部件...
发表时间:2026-09-07
【锡元精密】无心磨床的保养方式
1.无心磨床外观维护:无心磨床外观、电机和冷却设备表面必须保持清洁,耗材粉末应定期清洗和抛光。2、检查并拧紧手柄、进给手轮、螺钉、螺母等零件。保持机床完好。3.无心磨床的面检查:检查无心磨床的螺丝、皮带和零...
发表时间:2026-09-04
浅析无心磨床常见的两个故障:
浅析无心磨床常见的两个故障:与普通磨床相比,无心磨床是一种无需定位工件轴线即可磨削的磨床。另外,它也是网站产品之一,所以更有必要了解它。现在,让我们分析和解释一些具体的错误,这样每个人都可以清楚地理解...
发表时间:2026-09-02
无心磨床与磨床区别及其问题!!
无心磨床与磨床区别及其问题!!至于无心磨床,从以前的文章来看,他们的理解仍然达不到目标要求,还有很长的路要走。因此,这项工作必须继续,不能停止。那么,只有一点时间了,所以抓住这个机会好好利用它,这样我...
发表时间:2026-08-31
保持无心磨床稳定性的三个方法!!
保持无心磨床稳定性的三个方法!!无心磨床工件不用定心和支承,而是放在砂轮和导轮之间,由托板和导轮支承。砂轮一般装在主轴端部,宽度大于250毫米的砂轮则装在主轴中部,砂轮宽度可达900毫米。砂轮高速旋转进行磨削,...
发表时间:2026-08-28