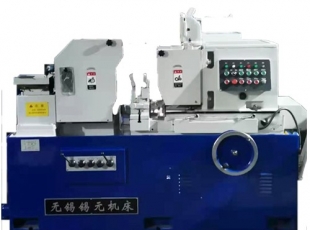
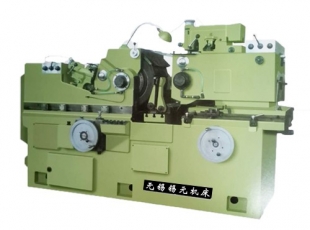
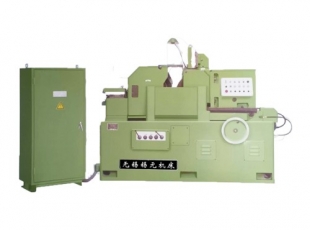
无心外圆磨床机构性能与普通外圆磨床相比,有哪些不同的特点?
无心外圆磨床机构性能与普通外圆磨床相比较有下列特点:
1、连续加工,无需退刀,装夹工件等复制时间短,生产率高。
2、托架和导轮定位机构比普通外圆磨床******、中心架机构支承刚性好,切削量可以较大,并有利于细长轴类工件的加工,易于实现高速磨削和强力磨削。
3、无心外圆磨床工件靠外圆在定位机构上定位,磨削量是工件直径上的余量,故砂轮的磨损、进给机构的补偿和切入机构的重复定位精度误差对零件直径尺寸精度的影响,只有普通外圆磨床的一半,不需打中心孔,且易于事先上、下料自动化。

4、宽砂轮无心磨床通过式机构、可采用加大每次的加工余量,在切入磨时可对复杂型面依次形磨削或多砂轮磨削,生产率高,适用范围广。
5、无心外圆磨床无保证磨削表面与非磨削表面的相对位置精度(同轴度,垂直度等)的机构,磨削周向断续的外表面时圆度较差。
6、磨削表面易产生奇数次棱圆度,如较大时往往会造成测量尺寸小于更大实体尺寸的错觉,而影响装配质量和工作性能。
7、机床调整较复杂、费时,每更换不同直径的工件就需冲调整托架高度,与距离及有关的工艺参数。故调整技术难度较大,不适宜小批及单件生产。
keyword:无心外圆磨床
文章来源:http://www.wxxyjc.com/
无心磨床:精密制造中的高效磨削装备
无心磨床:精密制造中的高效磨削装备无心磨床是机械加工领域常用的外圆磨削设备,核心特点是无需借助中心孔或专用夹具定位工件,依靠砂轮、导轮与托板三者协同完成圆柱、圆锥类工件的外圆精密加工,凭借高效、稳定、...
发表时间:2026-09-02
无心磨床应用案例
无心磨床应用案例无心磨床依靠磨削砂轮、导轮、工件托板三点支撑完成外圆精密磨削,无需以工件中心孔定位,在批量精密加工场景中表现稳定,广泛应用于汽车、轴承、医疗器械、航空航天、细长轴与微型轴等零部件制造领...
发表时间:2026-08-28无心磨床:精密外圆磨削的高效解决方案
无心磨床:精密外圆磨削的高效解决方案无心磨床是无需以工件中心孔定位、依靠**磨削砂轮、导轮、工件托板**三点协同完成外圆精密磨削的专业机床,凭借高效、稳定、适配批量生产的特性,成为现代精密制造的核心装备之...
发表时间:2026-08-27
锡元精密——无心磨床的磨削方法
无心磨床工件采用无心夹持,一般支承在导轮和托架之间,由导轮驱动工件旋转,进行磨削的磨床。无心磨床相较于其他磨床生产率较高,多用于大量生产,易于实现自动化。无锡锡元精密机床有限公司,多年不懈研究,以期让...
发表时间:2026-09-16
锡元——无心磨床的日常保养
为了避免重金买回去的无心磨床机器在日后日常使用中产生重大损坏,无锡一机磨床制造有限公司经多年研究总结出一套完整的日常维护方法,下面一机小编给您介绍下无心磨床的日常保养呗。1、主轴油压力限定在8-10KG/CM之...
发表时间:2026-09-14
锡元日常——外圆磨床的日常维护方法
外圆磨床在日常使用中总有损坏,机器的使用寿命不可避免的产生减少。但我们可以在日常生活中注重外圆磨的日常维护,减少损失,延长寿命,为自己挽回损失。无锡锡元精密机床有限公司经多年研究总结出一套完整的日常维...
发表时间:2026-09-11
无心磨床的应用原理是什么?
无心磨床能自动修整和自动补偿。导轮进给导轨为双V型滚针导轮,采用伺服电机进给,能与砂轮修整相互补偿。机床配有自动上下料机构,能进行自动循环磨削,相比传统磨床,大大的提高了工作效率。小编分享一下无心磨床...
发表时间:2026-09-09如何提高无心磨床的稳定性?
无心磨床是一种高精度、率、高稳定性的机床。但是由于价格高,很少有人问津。一台新无心磨床13万多,一台旧的只要5到6万左右。如果你够聪明的话,我教你把一台旧的无心磨床做成新的一样的精度和稳定性。1.在所有部件...
发表时间:2026-09-07
【锡元精密】无心磨床的保养方式
1.无心磨床外观维护:无心磨床外观、电机和冷却设备表面必须保持清洁,耗材粉末应定期清洗和抛光。2、检查并拧紧手柄、进给手轮、螺钉、螺母等零件。保持机床完好。3.无心磨床的面检查:检查无心磨床的螺丝、皮带和零...
发表时间:2026-09-04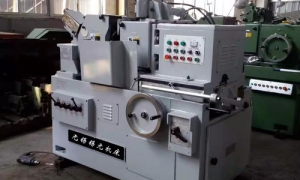
浅析无心磨床常见的两个故障:
浅析无心磨床常见的两个故障:与普通磨床相比,无心磨床是一种无需定位工件轴线即可磨削的磨床。另外,它也是网站产品之一,所以更有必要了解它。现在,让我们分析和解释一些具体的错误,这样每个人都可以清楚地理解...
发表时间:2026-09-02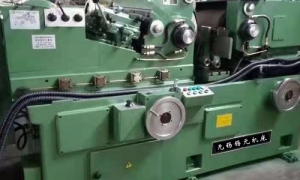
无心磨床与磨床区别及其问题!!
无心磨床与磨床区别及其问题!!至于无心磨床,从以前的文章来看,他们的理解仍然达不到目标要求,还有很长的路要走。因此,这项工作必须继续,不能停止。那么,只有一点时间了,所以抓住这个机会好好利用它,这样我...
发表时间:2026-08-31
保持无心磨床稳定性的三个方法!!
保持无心磨床稳定性的三个方法!!无心磨床工件不用定心和支承,而是放在砂轮和导轮之间,由托板和导轮支承。砂轮一般装在主轴端部,宽度大于250毫米的砂轮则装在主轴中部,砂轮宽度可达900毫米。砂轮高速旋转进行磨削,...
发表时间:2026-08-28